工厂企业落实质量管理过程控制的执行要点
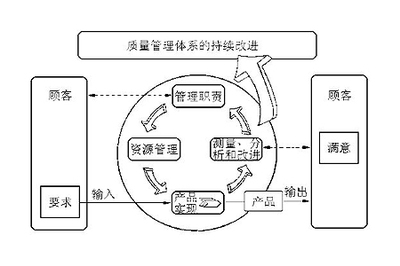
在制造业竞争日益激烈的今天,质量已成为企业生存与发展的基石。对于工厂企业而言,质量管理不能仅仅依赖最终产品的检验,而必须将控制重心前移,落实到产品实现的全过程。过程控制是质量管理体系(如ISO 9001)的核心要求,其有效性直接决定了产品的稳定性和一致性。作为信息咨询服务方,我们结合大量工厂实践案例,出以下落实质量管理过程控制的关键执行要点,供企业参考。\n\n### 一、树立“预防为主”的过程控制理念\n\n质量管理过程控制的首要任务是转变观念。企业需从“死后验尸”式的成品检验,转向“预防为主、过程控制”的思维。这意味着管理者要认识到:质量是制造出来的,不是检验出来的。每个工序、每个环节都应成为质量控制的节点,而非仅仅依靠末端把关。通过开展全员质量意识培训,让一线员工理解“下一道工序就是客户”,从源头上减少变异和浪费。\n\n### 二、明确过程流程与关键控制点(KCP)\n\n过程控制的前提是清晰的流程。企业应依据产品工艺路线,绘制详细的流程图,识别出所有对产品质量有显著影响的工序或参数。在此基础上,运用FMEA(失效模式与后果分析)、控制计划等工具,确定关键控制点(KCP)和特殊过程。例如,在机加工中,关键尺寸的加工工步、热处理温度曲线、焊接参数等应被列为重点监控对象。每个KCP都应建立明确的控制标准、监控频率和反应计划,确保异常发生时能迅速响应。\n\n### 三、编制可操作的过程控制文件\n\n许多工厂的体系文件堆积如山,但现场操作者却难以执行。过程控制文件必须“写得做到,做到写到”。作业指导书(SOP)应图文并茂、简洁明了,明确每一步操作的动作、参数和判定标准。控制计划应与SOP保持一致,载明各工序的产品特性、过程特性、规格公差、评价测量技术、样本容量和频次、控制方法及反应计划。确保现场使用的文件为有效版本,避免误用。简化文件层级也是一种有效手段,例如将操作要点直接张贴在工位旁,方便员工随时查看。\n\n### 四、强化过程参数的监控与记录\n\n过程控制的关键在于对参数的实时监控。企业应配置适当的监视和测量资源,对关键过程参数(如温度、压力、时间、速度、扭矩等)进行连续或定期记录。第一信息咨询建议推广使用数字化工具,如SPC(统计过程控制)系统,自动采集数据并绘制控制图,及时发现过程异常趋势。记录应真实、及时、可追溯,内容包括日期时间、产品批次、参数值、操作者、异常情况等。控制图上的异常判异规则(如点子出界、链状、趋势等)应成文并严格执行,避免“画而不用”。\n\n### 五、严格执行首件检验与巡检制度\n\n首件检验(FAI)是防止批量不合格的有效屏障。每班次开机、换型、更换刀具或操作者变更后,必须对首件产品进行全面测量,确认符合图纸和规范要求后方可继续生产。首件记录需保留。巡检则是过程控制的重要补充,质检员或线长应按规定的频次和路线,对各工序的在制品进行检查,重点关注KCP和易波动工序。发现偏差立即暂停生产、追溯到上一次合格点,并按不合格品控制程序处理。\n\n### 六、实施过程失效模式与后果分析(PFMEA)并动态更新\n\nPFMEA是过程控制的预防工具。企业应在量产前组织跨部门团队(工程、品质、生产、设备等)完成PFMEA分析,识别潜在的失效模式、原因和后果,并逐项评估现有控制措施的探测度和预防度。实施后,随着工艺变更、质量问题回顾、客户投诉等输入,活贩版本——保持RRO另案不符了来程流样点多----除开持续更新PFMEA使其永远指导要本发同6关注,定期评审。许多企业将PFMEA视为型式文档,实质上它应该是活的受设知识宝库.结合产品的复杂开装分析,针对性按“从频易失效问痛点来增强修改。
如若转载,请注明出处:http://www.zhainin.com/product/58.html
更新时间:2026-11-21 17:09:18